|
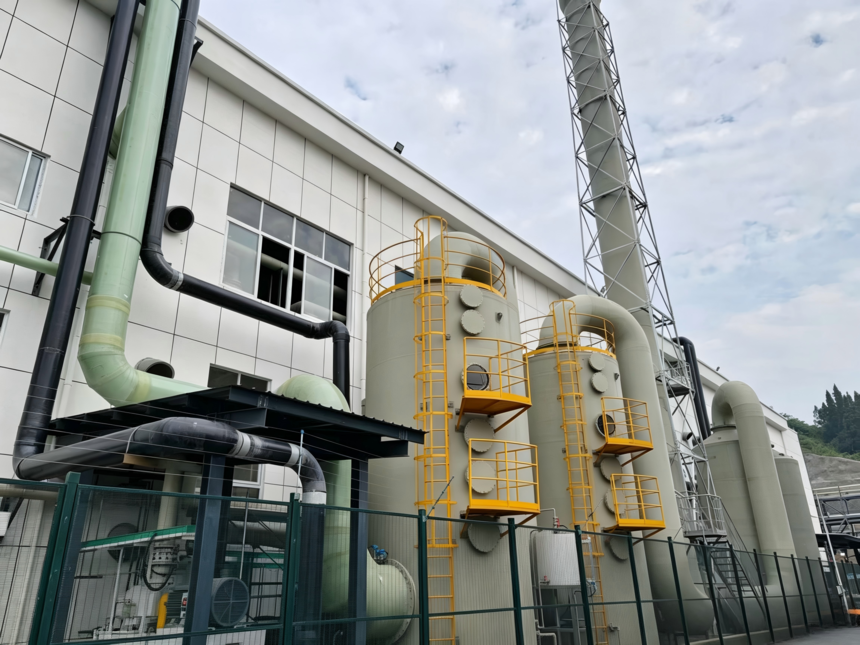
磷酸铁前驱体废气治理浅析一、项目背景 磷酸铁(FePO₄)是磷酸铁锂(LFP)最核心的前驱体,工业上以二水合磷酸铁 FePO₄・2H₂O为主流商品形态:保留两个结晶水是其反应活性的关键,后续与碳酸锂混配后在 700–850℃ 固相烧结为 LFP。产品质量直接决定 LFP 的压实密度、比容量和循环寿命。 1、磷酸铁的主要制备工艺介绍 A. 铵法(市场占比约 80%,当前主流) 主反应: FeSO4 + NH4H2PO4 + H2O2 + NH3·H2O→FePO4·2H2O + (NH4)2SO4 + H2O · 原料:七水硫酸亚铁(钛白粉副产)、磷酸一铵、双氧水(氧化剂)、氨水(pH 调节剂)、磷酸(辅助调酸); · 优势:成本最低;副产物硫酸铵可作化肥外售,部分抵消环保投入;产品一致性好,适配储能电池长循环场景; · 劣势:压实密度偏低(2.55–2.6 g/cm³);含氨废水处理成本高 B. 钠法(市场占比约 15%,高压实路线) 主反应: FeSO4 +H3PO4 + H2O2 + NaOH→FePO4·2H2O + Na2SO4 +H2O · 原料:硫酸亚铁、精制磷酸、双氧水、氢氧化钠; · 优势:压实密度高(约 2.7 g/cm³),适配动力电池需求;颗粒致密(1–10μm 晶体);洗涤水量仅为铵法的20%–30%; · 劣势:Na⁺残留控制严苛—— 产品中钠残留须压至 50 ppm 以内,否则直接损害电池性能,洗涤难度与用水量大;副产物硫酸钠价值低 C.铁法(铁粉法,高端化方向) 主反应: Fe+ 2H3PO4→Fe(H2PO4)2 + H2 4Fe(H2PO4)2 + O2(H2O2)→ 4FePO4·2H2O · 原料:99.9% 高纯铁粉、磷酸、双氧水; · 优势:无硫源、无钠盐 / 铵盐,产品纯度极高,杂质少;无副产物盐,废水排放大幅降低; · 劣势:原料成本高(占总成本 58%);非均相固–液反应体系,批次一致性控制难;反应副产氢气,存在防爆安全风险; 2、磷酸铁制备工艺浅析 电池级磷酸铁的制备,以液相沉淀法展开,分化出铵法、钠法、铁法工艺。 核心都是在液相中将二价铁(Fe²⁺)氧化为三价铁(Fe³⁺),与磷酸根结合沉淀出水合磷酸铁,再经煅烧脱水得到无水产品。 1. 氧化:将Fe²⁺氧化为Fe³⁺(常用双氧水作氧化剂)。 2. 沉淀:Fe³⁺与PO₄³⁻结合,生成二水磷酸铁(FePO₄·2H₂O)沉淀。 3. 脱水:沉淀经固液分离、洗涤、干燥后,在500~700℃下煅烧,脱去结晶水,得到无水磷酸铁(FePO₄) 磷酸铁制备工艺的本质,是在 "成本 — 纯度 — 压实密度 — 环保负荷" 四个维度之间做路线选择: 铵法赢在成本和副产物经济性,是储能时代的基本盘; 钠法赢在压实密度,是高端动力电池的主攻方向,但"Na⁺ " 要洗干净; 铁法赢在纯度和环保,是长期升级方向,但要解决原料成本和氢气安全。 二、废气治理工艺 1、铵法废气治理工艺 铵法使用氨水调节pH,氨气是贯穿多个工段的特征污染物,主要集中在合成反应釜(pH调节时游离氨挥发)、喷雾干燥(铵盐热分解)、煅烧窑尾(残留铵盐高温分解)以及母液/废水处理环节。反应釜逸散的氨气瞬时可达2000-6000mg/m³。氨的废气治理,针对磷酸铁工艺: 酸吸收(资源化回收):用稀磷酸或硫酸作为吸收液,将氨转化为可回用的磷酸铵,净化效率约80%,吸收后的液体可返回前端工序。硫酸则以制备硫酸铵作为副产,副产硫酸铵回收系统(MVR 蒸发结晶),既治废气又回收氮肥。 多级洗涤:针对成分复杂的煅烧尾气,典型流程是 “旋风/布袋除尘 → 急冷降温 → 一级碱洗(脱除HF、磷氧化物) → 硫酸酸洗主塔脱氨 → 二级水洗”,以应对粉尘、酸性气体对脱氨效率的干扰。 末端保障:在洗涤系统之后,部分项目会增设活性炭吸附装置,作为确保氨气稳定达标的最后屏障。 此外,无组织排放管控同样关键,需要对母液池、废水池加盖密闭,维持的负压,再进酸吸收系统。 2、钠法废气治理工艺 钠法废气是含盐粉尘(如硫酸钠干燥产生)和酸雾。以除尘和脱酸为主。 粉尘:投料、干燥、粉碎、包装等环节产生的粉尘,普遍采用 “旋风除尘 + 布袋除尘” 的组合。布袋除尘对颗粒物的去除效率可达99%,旋风除尘则作为前置预分离,减轻布袋负荷。 酸雾:以碱液喷淋塔进行中和吸收是标准做法,硫酸雾的净化效率通常设计在90% 以上。 三、公司业绩 浙江朗泰环境工程有限公司承建某电池公司新能源项目磷酸铁废气处理项目: 氨气废气处理:采用硫酸吸收,处理规模50000m3/h,氨进口浓度均值800-2000mg/m3、圆满实现氨出口指标10mg/m3以下,脱氨效率≥99.5%。 酸雾废气处理:采用NaOH吸收,处理规模40000m3/h,酸雾进口浓度均值600-1000mg/m3、圆满实现硫酸雾出口指标10mg/m3以下,除酸效率≥99%。 项目圆满完成,实现了脱氨、除硫酸等场景、多工况的覆盖治理与合规达标排放,为电池新能源企业提供了可靠、可复制的废气治理解决方案。项目的成功实施,也进一步验证了浙江朗泰环境工程有限公司在含氨、含硫酸雾、颗粒物等废气治理领域从设计、供货到安装、调试的全流程总包能力。
下一篇铬盐行业浅析 |