|
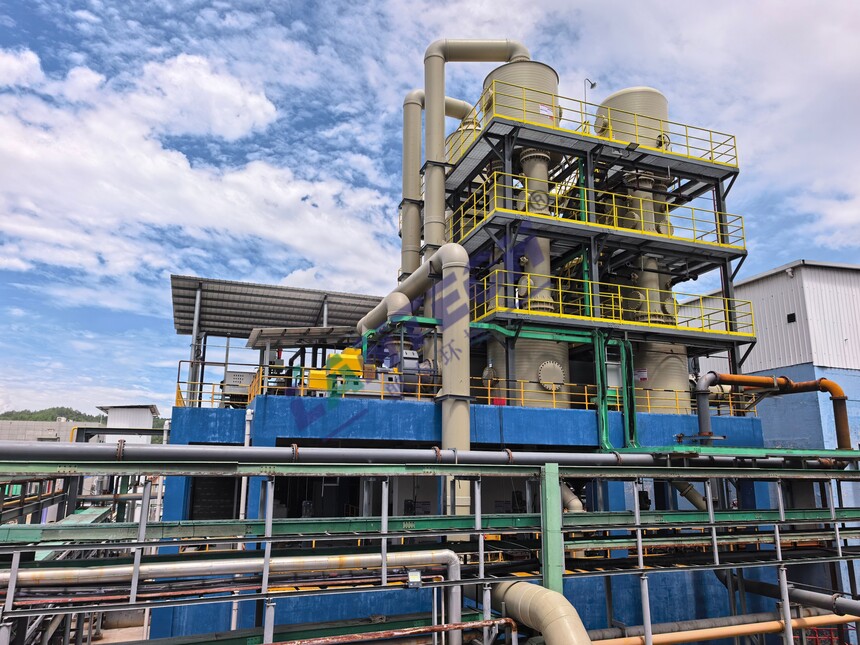
铬盐行业浅析一、铬盐行业背景 铬盐行业的现状,核心矛盾可以概括为:供给端被环保限制,需求端正在从传统鞣革、电镀向能源与高端制造的结构性迁移。 1、供给端 (尤其是重铬酸钠、铬酸酐等六价铬产品)的供给约束,在整个化工体系中属于最刚性的一档。六价铬是剧毒致癌物且极易迁移至地下水,自2013年起,国家层面即明确规定“全国范围内原则上不再新增生产企业布点”。行业十余年间几乎没有全新进入者,供给增量只能来自存量龙头企业的技改、搬迁升级或并购整合。 国内政策要求2026年底前淘汰30%的落后铬盐产能,而有钙焙烧装置已被列入淘汰类,少钙焙烧也被列入限制类,存量产能还在被主动压缩。 2、需求端 铬盐的传统需求结构赋予了行业较强的抗周期性。全球范围看,鞣革(约37%) 是第一大应用,其次是电镀及金属表面处理(约20%) 和颜料染料(约10%),其余分散于耐火材料、木材防腐、军工等领域。国内结构与全球略有差异,表面处理(电镀及钝化)的占比相对更高。这些传统需求近年产量保持平稳,构成了铬盐消费的稳定基本盘。全品类铬盐需求已连续三十余年保持正增长,年增速稳定在3%–10%区间。 真正改变行业需求的是以SOFC(固体氧化物燃料电池)为核心的新兴增量。在SOFC电堆中,连接体(双极板)的高铬路线铬含量高达85%–95%。高铬方案在热膨胀系数匹配上具有明确的工程优势,短期内被替代的概率较低。SOFC沿“金属铬→氧化铬绿→铬酸酐→重铬酸钠”的链条向上传导。 燃气轮机热端高温合金、航空航天、商业航天、核电以及人形机器人等场景对金属铬和铬盐的需求也在同步增长,与SOFC共同构成了需求端“非线性”的潜在弹性来源。 3、铬盐格局 国内振华股份、四川银河、中信锦州三家合计市占率超过80%,其中振华股份国内份额约50%,全球份额约25%,是全球规模最大的铬盐生产企业。 铬盐行业的原料端。中国铬铁矿资源极度匮乏,对外依存度长期超过95%,铬铁矿成本约占总生产成本的35%。2026年以来,南非出口关税预期与津巴布韦原矿禁令等因素已推动铬矿价位震荡上行。不过,由于铬盐在下游产品成本中占比极低。 二、红矾钠(重铬酸钠)制备工序浅析 重铬酸钠的制备,其实分为两层逻辑:1、“铬的提取”,即如何从铬铁矿中得到铬酸钠溶液,即前期文章中焙烧工段的分析,如何从铬铁矿中得到铬酸钠溶液;2、“钠的脱除”,将铬酸钠(Na₂CrO₄)转化为重铬酸钠(Na₂Cr₂O₇)。 从铬酸钠到重铬酸钠,化学本质是促使2CrO₄²⁻ + 2H⁺ ⇌ Cr₂O₇²⁻ + H₂O这一平衡向右移动。提供H⁺的方式不同,构成了三条工业化的技术路线。 1、硫酸酸化法:当前的主流工艺 向铬酸钠中性液中加入硫酸,酸化至酸化率约103%,反应直接生成重铬酸钠和副产物硫酸钠(芒硝)。 反应式:2Na₂CrO₄ + H₂SO₄ → Na₂Cr₂O₇ + Na₂SO₄ + H₂O 优劣势: 优势:其工艺成熟、操作直接,酸化液经蒸发浓缩、分离硫酸钠后,即可结晶得到二水重铬酸钠成品。 劣势:越发明显,硫酸的消耗量与硫酸钠的产量严格绑定。每吨产品约耗硫酸0.4吨,同时副产大量硫酸钠。产生大量废盐(芒硝)。此外,工业硫酸和含氯化物的纯碱会向产品中引入硫酸盐与氯化物杂质,影响纯度。 2. 碳化法:用CO₂替代硫酸 用加压的二氧化碳替代硫酸来提供酸性环境。铬酸钠溶液先浓缩,再加压通入CO₂,生成重铬酸钠和碳酸氢钠(NaHCO₃)。 反应式:2Na₂CrO₄ + 2CO₂ + 2H₂O → Na₂Cr₂O₇ + 2NaHCO₃ 优劣势: 优势:消除了硫酸根引入的废盐问题。副产物碳酸氢钠经分离后可回收,理论上有条件实现钠的循环利用。单次碳化率约70%,通过多级串联或二次碳化,总碳化率可提升至95%左右。钠资源利用率可提高50%以上。 劣势:对设备要求高(需耐压、防粘接),且碳酸氢钠的分离与循环回用增加了流程的复杂度。 三、铬酐制备工序浅析 铬酐(CrO₃,三氧化铬、铬酸酐)的制备,是以重铬酸钠(红矾钠)为原料,通过酸化脱钠获得产品。根据脱钠方式的不同,工艺分为两大流派:当前主导的硫酸法,以及作为清洁生产的电解法。 1、硫酸法 利用浓硫酸的酸性,在熔融或高浓度条件下,生成硫酸氢钠,迫使铬以铬酐(CrO₃)的形式析出。 间歇式生产工艺。重铬酸钠与浓硫酸在同一个反应器中加热至约200℃熔融反应。反应结束后,在同一容器内静置,利用密度差使熔融态铬酐(较重)与硫酸氢钠(较轻)分层,下层铬酐引出制片。采用双罐法将反应与澄清分置于两个独立容器,使反应后的物料能快速离开热源进行分离,从而降低了分解损耗。 2、结晶法 结晶法在水系中进行。将红矾钠溶液与浓硫酸(按一定比例配置)反应后,通过减压蒸发结晶(约120℃)或冷却析出铬酐晶体,再经过滤、洗涤、干燥获得产品。该路线可制得纯度99.9%以上、粒度均匀的晶体铬酐,硫酸盐杂质极低。 3、电解法 电解法即在离子交换膜电解槽中,重铬酸钠溶液进入阳极室(或中室),通电后:阳极发生氧化反应生成铬酸(CrO₃的水合物)并析出氧气;阴极则生成氢氧化钠溶液并析出氢气。阳极得到的铬酸溶液经蒸发结晶,即可获得铬酐晶体。 核心优势在于从根源上消除了硫酸氢钠副产物; 主要劣势在于电耗成本,电解法在直接成本难与硫酸法竞争。 四、铬酐制备工序尾气工艺 铬酐反应尾气的处理,针对硫酸法熔融反应与电解法不同工艺所产生的差异化污染物,采用“回收优先、分级吸收、分类处置”的组合工艺。 硫酸法尾气成分复杂,以铬酸雾和硫酸雾为主,需通过水洗与碱洗的梯级配置来兼顾回收与净化; 电解法尾气则以氢气和氧气携带的铬酸雾为核心风险点,其处理思路更侧重于气液分离与安全管控。 1、硫酸法尾气处理工艺 铬酐硫酸法(熔融法) 的反应尾气,是多污染物共存的复杂酸性体系,熔融反应在高温下进行,尾气中同时携带着反应逸出的铬酸雾(Cr⁶⁺)、过量的硫酸雾,原料或工艺中涉及氯化物,还会叠加HCl和Cl₂。 熔融法尾气以湿法洗涤为核心的成熟技术路线。 多级碱洗+还原洗涤。 当尾气中硫酸雾和HCl的负荷较高时,单级碱洗不足以稳定达标,需要增加级数。对硫酸雾和HCl的效率达98.6%,对Cl₂的效率达96.5%。同时为了确保铬酸雾的处理效率,在碱洗序列中引入还原剂洗涤塔,其作用是将吸收液中已经捕获的Cr⁶⁺就地还原为Cr³⁺,降低洗涤废水的毒性负荷。 2、电解法尾气处理工艺 尾气处理在流程上可简化(无硫酸雾),安全维度的要求更高。氢气和氧气的存在意味着整个尾气系统必须严格防爆。电解槽排出的气体应分别独立引出,经气液分离(凝聚或水洗)回收铬酸雾后,氢气可作为清洁燃料或化工原料回收,氧气则可回用于前段氧化工序,实现资源化利用。电解法尾气处理的核心矛盾不在于“净化效率”,而在于在回收铬酸的同时,确保氢氧混合的风险被物理隔离。
上一篇磷酸铁前驱体废气治理浅析下一篇铬盐焙烧废气处理 |