|
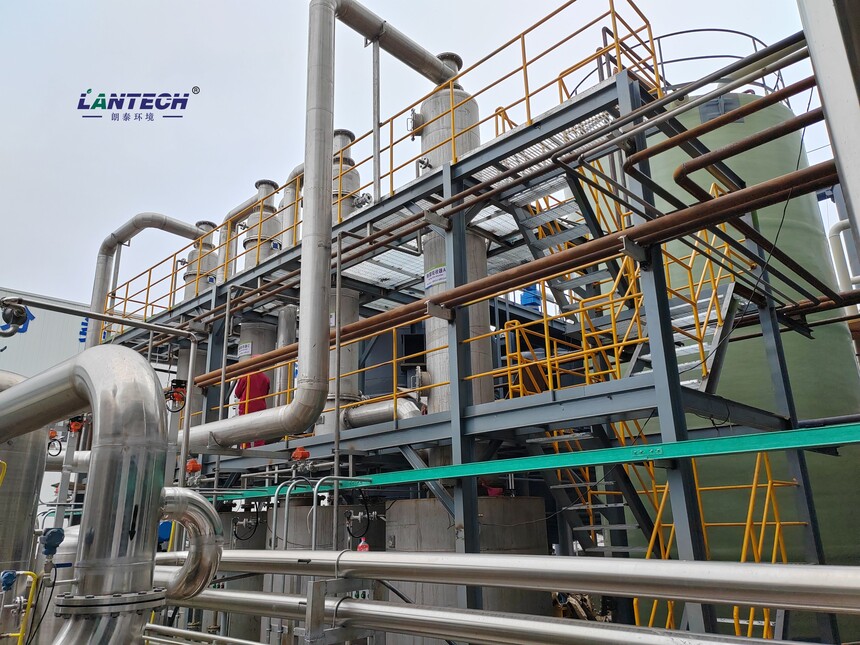
新能源电池氨气吸收及应用氨气吸收回用技术是浙江朗泰环境工程有限公司一体化解决方案的终一环。通过采用氨气吸收的氨气回收工艺及设备,浙江朗泰环境工程有限公司能够回收烟气中的NH3,且能够保证出口NH3达标排放,NH3出口浓度≤10mg/m3,保护空气质量。 浙江朗泰环境工程有限公司氨气吸收回用系统具有自动化程度高、运行稳定、维护方便等特点,能够为企业提供持续、可靠的氨气吸收服务,一体化解决方案的优势,有效的解决方案能够降低企业的运营成本,提高企业的经济效益。 湖南某新能源有限公司钒电池生产线,炉窑还原裂解会持续产出高浓度含氨气体。气量5000m3/h,气体温度100℃,水蒸气含量45%,氨气含量≥40%,氨气排放速率可达1.518t/h(10929t/a),按照20%氨水市场回收价格600元/t计算,企业每年能够产生655.74万元的经济效益。氨气吸收回用技术与稀硫酸吸收法(含结晶设施)相比较,节约电费约300元/天(9万元/年),节约药剂费用约750元/天(22.5万元/年)。 项目采用“水降温塔+二级水冷却吸收塔”组合工艺,选用纯水吸收制备20%到25%的氨水溶液。利用NH₃极易溶于水的物理特性(10℃时 1 体积水可溶解 800 体积 NH₃),以纯水作为吸收液,与含氨废气逆流接触,NH₃与水结合生成氨水,吸收液经循环提浓后,直接回用于钒电池产线,实现“废气治理 + 原料回用”闭环,是钒电池产线最优选择。在实现氨气排放小于10mg/m3的前提下,喷淋塔内生成的氨水母液通过多级提浓,回收浓度可达22%。
氨水回用优势: ①回收的氨水纯度高,无杂质引入,可直接用于钒电池电解液 pH 调节、钒离子络合稳定,无需额外提纯。回收的氨水直接回用,替代外购氨水,降低钒电池原料成本,按年产 1GWh 钒电池产线测算,年可节省氨水采购成本超650万元。 ②吸收工艺无化学药剂消耗,仅需补充纯水,运行成本极低。同时简化产线危废处置流程,提升整体生产效率。 ③工艺无二次固废、废液产生,仅产生达标尾气,环保性最优。尾气 NH₃排放浓度远低于国标,杜绝恶臭污染与环保处罚。 ④设备模块化,占地面积小,可与钒电池产线无缝衔接,自动化程度高。 氨气吸收装置实现全自动化控制,无人操作,包括自动补水,自动出料,减少企业人力支出、提高生产效率;通过精确控制运行参数和工艺流程,确保氨气达标排放、副产稳定产出。 |